 EN

قم بالدخول إلى أي مصهر للنحاس وانظر إلى المركز الذي يصل إلى بوابته؛ وفي أغلب الأحيان، يكون هذا التركيز موجودًا بسبب التعويم. تعويم النحاس هو طريقة معالجة المعادن التي تفصل المعادن الحاملة للنحاس عن نفايات الصخور من خلال استغلال الاختلافات في الكارهة للماء السطحية. بدلاً من ذوبان جبل كامل من الخام، ينتج التعويم مركزًا عالي الجودة يحتوي على 20-30% نحاس من خام ROM مع ما لا يقل عن 0.3-1% نحاس. إنها خطوة الترقية الأكثر أهمية بين المنجم والمصهر.
العملية بسيطة من الناحية النظرية: يتم طحن الخام إلى مسحوق، وخلطه بالماء والكواشف، وتهويته في خلايا التعويم. تصبح جزيئات النحاس طاردة للماء بواسطة جهاز تجميع، وتلتصق بفقاعات الهواء، وترتفع إلى السطح، ويتم جمعها على شكل زبد. تبقى الشوائب في اللب وتتحول إلى مخلفات. ووراء هذا الوصف البسيط يكمن نظام معقد للكيمياء، واختيار المعدات، والتحكم في العمليات، وهذا ما تشرحه هذه المقالة من الناحية العملية.
لماذا يعمل التعويم: مبدأ كيمياء السطح
لا يتعلق التعويم بالكثافة أو حجم الجسيمات؛ يتعلق الأمر بكيمياء السطح. معظم معادن النحاس محبة للماء بشكل طبيعي، مما يعني أنها مبللة بالماء. معظم معادن الشوائب، مثل الكوارتز والسيليكات، لها أيضًا أسطح محبة للماء. لفصلهما، تقوم عملية التعويم بتعديل سطح معدن النحاس كيميائيًا بحيث يصبح كارهًا للماء بما يكفي للالتصاق بفقاعات الهواء.
يتم إجراء هذا التعديل باستخدام المجمعات، وهي عادةً جزيئات زانتات مثل زانتات إيثيل الصوديوم أو زانتات أميل البوتاسيوم. يحتوي جزيء المجمع على طرفين وظيفيين: أحدهما يمتص على سطح معدن النحاس، والآخر يبرز للخارج كسلسلة هيدروكربونية طاردة للماء. بعد التكييف، يحمل جسيم معدن النحاس طبقة رقيقة غير قطبية تسمح لفقاعة الهواء بإزاحة الماء من سطحه وتشكيل اتصال مستقر ثلاثي الطور. يرتفع بعد ذلك ركام جسيم الفقاعة عبر اللب ويصل إلى طبقة الزبد الموجودة في الجزء العلوي من خلية التعويم.
هناك ثلاث قوى تحدد ما إذا كان الجسيم سوف يطفو: احتمال الاصطدام بين الجسيم والفقاعة، واحتمال الارتباط بعد الاصطدام، واحتمال الانفصال أثناء الارتفاع. يعتمد الاصطدام على الاضطراب وحجم الفقاعة وحجم الجسيمات. يعتمد المرفق على الكارهة للماء السطحية ووقت الحث. يعتمد الانفصال على حجم الفقاعة وشدة الاضطراب. تعمل دائرة التعويم المصممة جيدًا على موازنة هذه العوامل بحيث تتعافى معادن النحاس بسرعة بينما تبقى الشوائب في اللب.
هذا هو السبب في أن الرغوة، التي تبدو في البداية وكأنها تفاصيل صغيرة، هي في الواقع نقطة تحكم حرجة. ويجب أن تكون الرغوة مستقرة بما يكفي لحمل الجزيئات خارج الخلية، ولكنها ليست مستقرة إلى درجة تجعل الشوائب محاصرة. يتم ضبط ارتفاع الرغوة وتدفق الهواء وجرعة الرغوة باستمرار في الوقت الفعلي للحفاظ على التوازن الصحيح. في مصنع تعويم النحاس، يراقب المشغلون لون الرغوة وملمسها للحكم على ما إذا كانت العملية سليمة قبل أن تؤكدها الاختبارات المعملية.
أنواع خام النحاس وقابليتها للتعويم
ليس كل خام النحاس يتصرف بنفس الطريقة في خلية التعويم. يحدد نوع الخام اختيار الكاشف، وتصميم الدائرة، والاسترداد المتوقع. تنقسم معادن النحاس الأكثر شيوعًا إلى فئتين: معادن الكبريتيد ومعادن الأكسيد. تعد معادن النحاس الكبريتيدية مرشحة جيدة للتعويم بشكل طبيعي؛ تعد معادن الأكسيد أكثر صعوبة في التعويم وغالبًا ما تتطلب الكبريتدة قبل التعويم.
كالكوبايرايت (النحاسفاس 2 ) هو معدن النحاس الأكثر وفرة على الإطلاق والهدف الرئيسي لتعويم النحاس في جميع أنحاء العالم. يستجيب بسرعة لمجمعات الزانثات ومن السهل نسبيًا ضغطه من البيريت بالجير. الكالكوسيت (النحاس 2 S) هو معدن ثانوي للتخصيب يسهل تعويمه، ولكنه يستهلك كمية أكبر من المجمع بسبب درجة النحاس العالية التي يحتوي عليها. يستجيب البورنيت والكوفيليت أيضًا بشكل جيد للتعويم التقليدي. لا تستجيب معادن الأكسيد مثل الملكيت والأزوريت والكريسوكولا للزانثات وحدها. أنها تتطلب خطوة كبريتيد مع كبريتيد الصوديوم أو هيدروكبريتيد الصوديوم، مما يخلق طبقة كبريتيد رقيقة على السطح المعدني، مما يسمح بامتصاص الزانثات.
بالنسبة لمصمم المصنع، فإن التمييز مهم قبل وقت طويل من بدء الإنتاج. يحتاج جسم خام النحاس الذي يحتوي على نسبة عالية من الأكسيد إلى مخطط تدفق أكثر تعقيدًا بكثير من خام الكبريتيد البحت، ويجب أن توفر معدات التعويم أوقات تكييف أطول وتحكمًا مختلفًا في التهوية. يلخص الجدول أدناه معادن النحاس الشائعة واستجابتها للتعويم.
| المعدنية | صيغة | محتوى النحاس | استجابة التعويم |
|---|---|---|---|
| كالكوبايرايت | النحاسFeS 2 | 34.6% | ممتاز؛ من السهل امتصاص جامع |
| الكالكوسيت | النحاس 2 S | 79.8% | ممتاز؛ ارتفاع استهلاك جامع |
| بورنيت | النحاس 5 FeS 4 | 63.3% | ممتاز |
| كوفيليت | النحاسS | 66.5% | جيد؛ يتطلب التحكم الدقيق في درجة الحموضة |
| الملكيت | النحاس 2 شركة 3 (ياه) 2 | 57.5% | فقير؛ يحتاج إلى كبريتيد |
| النحاسprite | النحاس 2 O | 88.8% | معتدل يحتاج إلى كبريتيد |
| الكريزوكولا | النحاسSiO 3 · ساعتان 2 O | ~36% | صعب؛ تتم معالجتها في كثير من الأحيان عن طريق الترشيح |
تعتبر الخامات المختلطة التي تحتوي على كل من كبريتيد وأكسيد النحاس شائعة في الرواسب المتعرضة للعوامل الجوية. تتمثل الإستراتيجية النموذجية في تعويم جزء الكبريتيد أولاً، ثم كبريتيد وتعويم جزء الأكسيد في مرحلة تعويم منفصلة. تستخدم بعض النباتات دائرة هجينة للجاذبية أو التعويم بالجاذبية لجزيئات الأكسيد الخشنة المحررة. ومن الناحية العملية، يتم تحديد الحدود بين الدائرتين من خلال التحليل التشخيصي لاستعادة النحاس في مرحلة الكبريتيد.
ورقة التدفق الكاملة لتعويم النحاس: من خام ROM إلى التركيز
محطة تعويم النحاس ليست مجرد صف من خلايا التعويم؛ إنه نظام متسلسل بعناية لتقليل الحجم والتصنيف وإعداد اللب والتعويم ونزح الماء. تقوم كل مرحلة بإعداد الخام للمرحلة التالية، ويؤدي حدوث عنق الزجاجة في أي نقطة إلى تأخير عملية التعافي على الفور. إن فهم مخطط التدفق الكامل هو الخطوة الأولى نحو اختيار المعدات المناسبة.
سحق
يتم سحق الخام الناتج من المنجم على مرحلتين أو ثلاث مراحل لتقليل الخام المقطوع إلى حوالي 10-15 ملم. الكسارات الفكية والكسارات المخروطية هي الاختيارات الشائعة. الهدف هو تحرير معدن النحاس في أقرب وقت ممكن بأقل قدر ممكن من استهلاك الطاقة.
الطحن والتصنيف
يدخل الخام المسحوق إلى مطحنة كروية تعمل في دائرة مغلقة بمصنف حلزوني. يقوم المصنف بإرجاع الجزيئات كبيرة الحجم إلى المطحنة ويرسل المنتجات الدقيقة إلى التعويم. بالنسبة لمعظم خامات كبريتيد النحاس، يكون الطحن بنسبة 60-75% مرورًا بـ 200 شبكة (74 ميكرومتر) كافيًا.
تكييف
يدخل فائض المصنف إلى خزان التكييف حيث تتم إضافة المجمعات ووحدات الإرغاء ومعدلات الأس الهيدروجيني. يتراوح وقت التكييف من 2 إلى 10 دقائق حسب نوع الخام وذوبان الكاشف. التكييف المناسب يحدد بشكل مباشر فعالية الفصل اللاحق.
التخشين
يتدفق اللب المكيف إلى خلايا التعويم الأكثر خشونة حيث يحدث أول استرداد كبير لمعادن النحاس. عادة ما يذهب التركيز الأكثر خشونة إلى الخلايا الأنظف، في حين أن المخلفات الخشنة قد تذهب إلى الخلايا الكاسحة لمزيد من التعافي.
الكسح
تم تصميم الخلايا الزبالة لاستعادة معادن النحاس التي نجت من المرحلة الأكثر قسوة. يمكن ترقية تركيزها في دائرة التنظيف أو إعادتها إلى التغذية الأكثر خشونة. عادة ما تكون مخلفات الزبال هي المخلفات النهائية.
التنظيف
تتم إعادة تعويم المركزات الخشنة والزبال مرة أو مرتين أو ثلاث مرات في خلايا أنظف لرفض الشوائب المحبوسة ورفع التركيز إلى درجة النحاس المستهدفة. يتم إعادة تدوير المخلفات النظيفة لتشكل دائرة مغلقة.
سماكة والترشيح
يتم تكثيف المركز النهائي في مكثف مركزي، ثم يتم ترشيحه لتقليل الرطوبة إلى 8-12% قبل نقله إلى المصهر. يتم إعادة تدوير الماء الفائض المثخن إلى النبات.
يعد جدول التدفق هذا إطارًا عامًا، وليس وصفة ثابتة. قد يحتاج خام النحاس السماقي ذو المحتوى المنخفض من الطين إلى مرحلتين أنظف فقط. قد يتطلب الخام الذي يحتوي على نسبة عالية من البيريت انخفاض الجير ومرحلة تعويم البيريت لاستعادة الكبريت في اتجاه مجرى النهر. يحتاج الخام الذي يحتوي على أكسيد النحاس بشكل كبير إلى خزانات تكييف إضافية ووحدة كبريتات. يبدأ جدول التدفق دائمًا بتوصيف الخام.
يعد اختيار معدات التعويم والطحن المناسبة أمرًا أساسيًا في تصميم مخطط التدفق. في أ مشروع مصنع فرز النحاس في فيتنام ، فإن الجمع بين طاحونة الكرات الشبكية الرطبة والمصنف وصف من خلايا التعويم الميكانيكية حقق درجة التركيز المطلوبة مع الحفاظ على استهلاك الطاقة في حدود ميزانية المشروع. هذا هو نوع النتيجة العملية التي يحققها تصميم المخطط الانسيابي أو يفشله.
كواشف التعويم: صندوق الأدوات الكيميائية
الكواشف هي التي تجعل التعويم ممكنًا. يتم استهلاكها بشكل مستمر أثناء العملية، وعادةً ما يكون لجرعتها وتركيبتها تأثير أكبر على التعافي من أي عامل آخر. يستخدم مصنع تعويم النحاس خمسة أنواع أساسية من الكواشف، ولكل منها دور مميز.
الجامعين هم الفئة الأكثر أهمية. لا تزال الزانثات هي المعيار الصناعي لتعويم كبريتيد النحاس. تعتبر زانتات السلسلة القصيرة مثل زانتات إيثيل الصوديوم وزانثات إيزوبروبيل الصوديوم انتقائية ومناسبة للخامات الدقيقة الحبيبات، في حين توفر زانتات السلسلة الطويلة مثل زانتات أميل البوتاسيوم قوة تجميع أقوى للجزيئات الخشنة والخامات ذات الدرجة المنخفضة. في بعض الأحيان يتم مزج ثنائي الفوسفات والثيونوكربامات مع الزانثات لتحسين الانتقائية ضد البيريت. تتراوح جرعة المجمع في دائرة النحاس عادةً من 20 إلى 100 جرام لكل طن من الخام، اعتمادًا على درجة الخام والمعادن.
يقوم صانعو الرغوة بتثبيت فقاعات الهواء في اللب. MIBC هو الرغوة الأكثر استخدامًا على نطاق واسع في تعويم النحاس، وهو مفضل لجودة الرغوة وسهولة التحكم فيها. يتم استخدام زيت الصنوبر والكحول الأليفاتي أيضًا في النباتات التي تولد زبدًا طبيعيًا بمساحة سطحية كبيرة. تكون جرعة رغوة الرغوة صغيرة، عادةً من 10 إلى 50 جرامًا للطن، ولكن تأثيرها على سلوك الفائض يكون فوريًا ومرئيًا خلال ثوانٍ من تغيير الجرعة.
تتحكم المعدلات في كيمياء اللب والشحن السطحي للمعادن. يعتبر الجير هو منظم درجة الحموضة الأكثر اقتصادا في الدوائر النحاسية، حيث يحافظ على درجة حموضة اللب في نطاق 9.5-11.5 لخفض البيريت وتقليل خطر استعادة الحديد غير المرغوب فيه. يفضل استخدام كربونات الصوديوم في بعض خامات الأكسيد حيث يقوم الجير بترسيب الكاتيونات الخاصة. يستخدم حمض الكبريتيك في الدوائر الحمضية، وخاصة في تعويم الأكسيد مع الكبريتدة.
تعمل المثبطات والمنشطات على ضبط الانتقائية. تتم إضافة سيانيد الصوديوم أو كبريتات الزنك لخفض السفاليريت في خامات النحاس والزنك، بينما يمكن لكبريتات النحاس تنشيط السفاليريت في الحالة العكسية. كبريتيت الصوديوم أو ثاني أكسيد الكبريت يخفض البيريت في الدوائر القلوية. يوضح الجدول أدناه نطاقات الكاشف النموذجية في دائرة كبريتيد النحاس التقليدية.
| نوع الكاشف | الكواشف سبيل المثال | الوظيفة الرئيسية | الجرعة النموذجية |
|---|---|---|---|
| جامع | زانتات، ثنائي فوسفات | جعل الأسطح المعدنية النحاسية كارهة للماء | 20-100 جم/طن |
| فروثر | MIBC، زيت الصنوبر، مزيج من الكحول | تثبيت فقاعات الهواء وطبقة الرغوة | 10-50 جم/طن |
| معدل الرقم الهيدروجيني | الجير، كربونات الصوديوم، حامض الكبريتيك | السيطرة على قلوية اللب، وخفض البيريت | 500-3000 جرام/طن |
| اكتئاب | سيانيد الصوديوم، كبريتات الزنك، كبريتيت الصوديوم | منع الشوائب والبيريت من الطفو | 10-200 جم/طن |
| المنشط | كبريتات النحاس | تعزيز تعويم المعادن المنشطة | 100-500 جرام/طن |
لا يعد تحسين الكاشف نشاطًا هندسيًا لمرة واحدة. ويجب تكرار ذلك عندما يتغير مزيج الخام، أو عندما يتغير الموسم في جودة المياه، أو عند مواجهة الطين بشكل غير متوقع. يحتفظ مصنع التعويم الذي يتم إدارته بشكل جيد بسجل كاشف ومراجعة يومية للجرعة مقابل نتائج الفحص.
المعدات الأساسية في محطة تعويم النحاس
يحدد خط المعدات بشكل مباشر مدى جودة تنفيذ خطوات التعويم الكيميائية والفيزيائية. يجب أن تتوافق معدات الطحن والخلط والتعويم ونزح المياه مع خصائص الخام والقدرة الإنتاجية المخططة. يؤدي استخدام المعدات كبيرة الحجم إلى زيادة تكلفة رأس المال؛ يؤدي استخدام معدات صغيرة الحجم إلى حدوث خسائر استرداد يصعب التخلص منها لاحقًا.
معدات الطحن
إن المطحنة الكروية من النوع الشبكي الرطب هي آلة الطحن الأولية القياسية في مكثفات النحاس. إنها تطحن خامًا مسحوقًا يبلغ حوالي 10-15 ملم وصولاً إلى تغذية تعويم بنسبة 60-75%، وتمرير 200 شبكة في مرحلة واحدة أو مرحلتين. تتحكم الشبكة الموجودة في نهاية التفريغ في مستوى اللب داخل المطحنة وتقلل من الطحن الزائد. بالنسبة لمصنع النحاس، يعد الطحن الزائد عدوًا خفيًا لأن الأوحال الناتجة تستهلك الكواشف وتقلل من انتقائية التعويم.
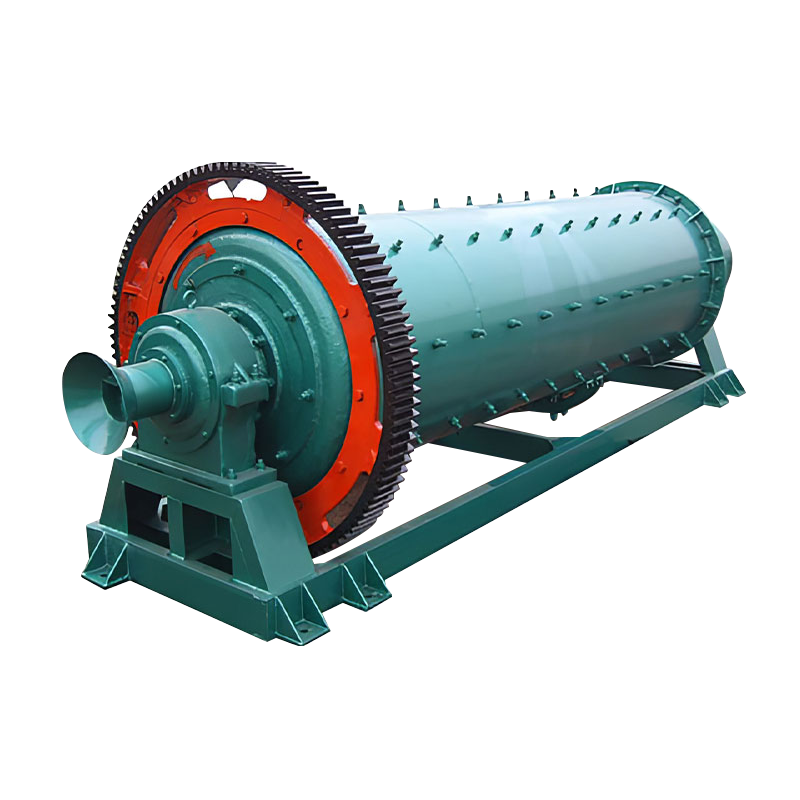
ويفضل الطحن الرطب على الطحن الجاف لأنه يزيل الغبار، ويقلل من خطر أكسدة الأسطح النحاسية المحررة حديثًا، ويجهز الملاط مباشرة للتعويم. عادة ما يتم تشغيل المطحنة الكروية في دائرة مغلقة بمصنف حلزوني أو إعصار مائي. يعد إعادة تأهيل مطحنة موجودة بتصميم بطانة أكثر كفاءة أو بمحرك متغير السرعة طريقة فعالة من حيث التكلفة للحصول على القدرة دون شراء مطحنة جديدة كاملة.
معدات الخلط والتكييف
غالبًا ما يتم الاستهانة بمرحلة التكييف في تصميم المصنع، ومع ذلك فهي حيث يحدث فعليًا الاتصال الكاشف بالمعادن. يوفر خزان الخلط الكبير، المعروف أيضًا باسم خزان التكييف، الطاقة ووقت الإقامة اللازم لامتصاص المجمع وتوزيع الرغوة. في تعويم النحاس، يحتفظ خزان التكييف باللب لمدة تتراوح من دقيقتين إلى عشر دقائق قبل أن يدخل اللب إلى خلية التعويم الأولى. يجب أن تكون المكره قوية بما يكفي لتعليق الجزيئات الخشنة ولكنها لطيفة بما يكفي بحيث لا تقطع الهواء الموجود بشكل طبيعي في الملاط.
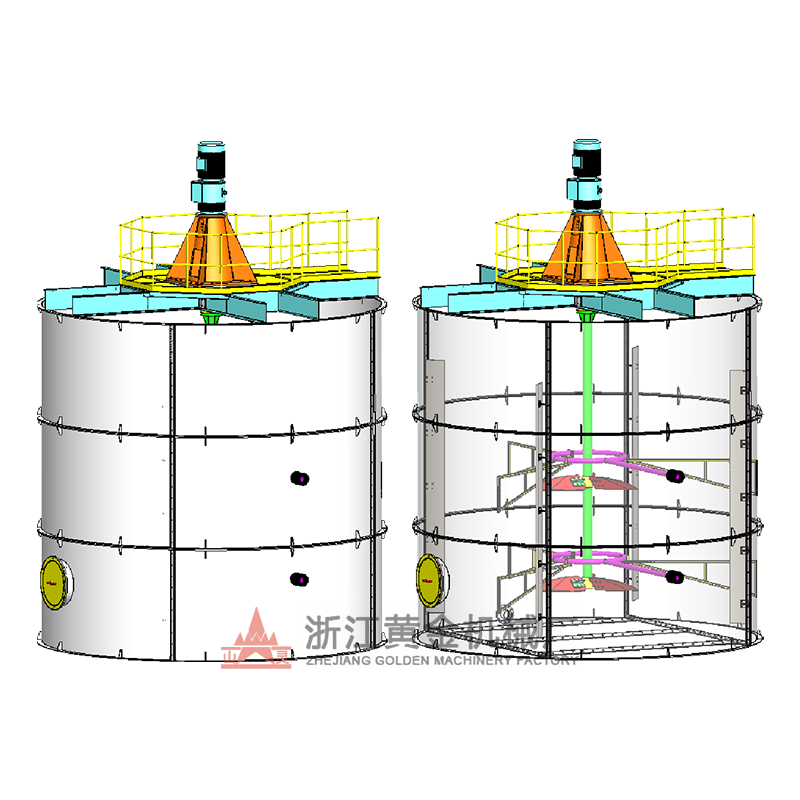
بالنسبة للنباتات التي تحتاج إلى تحضير الكواشف بشكل منفصل، يتم استخدام خزان خلط الكاشف لإذابة وتخفيف المجمعات ووحدات الرغوة إلى التركيز المطلوب قبل إدخالها في اللب. تُستخدم أيضًا صهاريج الخلط عالية التركيز في دوائر الترشيح وفي التطبيقات الخاصة مثل تحضير مخلفات التعويم للردم. يجب أن يتم قياس كثافة الخلط وحجم الخزان وتصميم المكره معًا بحيث يتطابق توزيع وقت المكوث مع حركية التعويم للخام.
آلات التعويم
آلات التعويم الميكانيكية هي جوهر أي مكثف النحاس. وهي تتكون من خزان وآلية المكره/الجزء الثابت ونظام إمداد الهواء. تقوم المكره بإنشاء نمط إعادة تدوير داخل الخزان، مما يحافظ على المواد الصلبة معلقة أثناء تشتيت تغذية الهواء إلى فقاعات دقيقة. تتم إزالة الرغوة المتكونة على السطح بواسطة الكاشطات أو عن طريق الفائض الطبيعي في المغسلة.
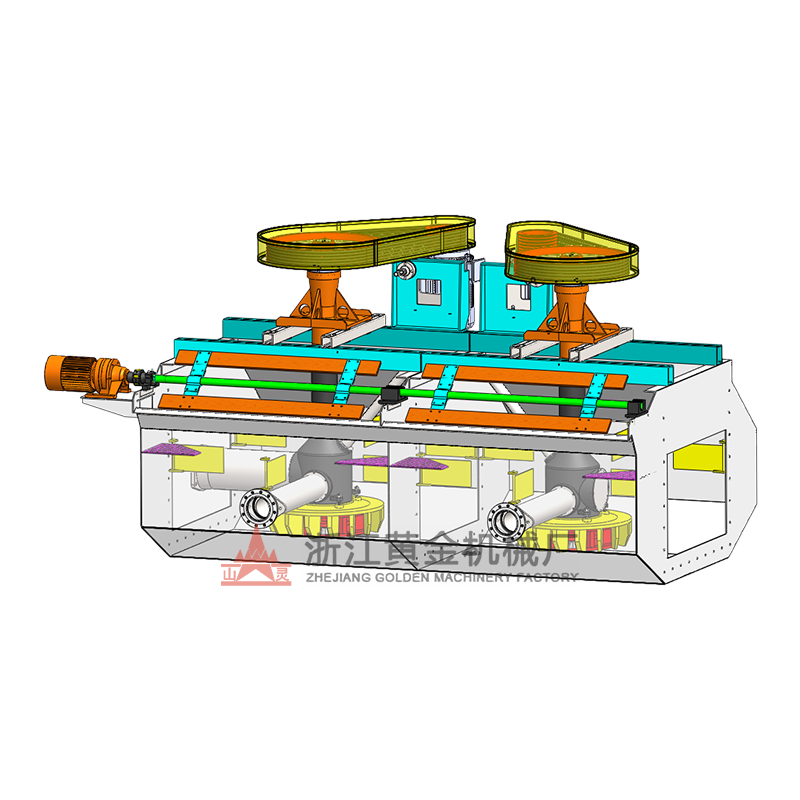
تتناسب الأشكال الهندسية المختلفة للخزان وأنماط المكره مع المهام المختلفة. تعتبر آلة التعويم من النوع BF خيارًا شائعًا لدوائر تخشين النحاس وكسحه بسبب آلية التهوية الذاتية وتصميم الخزان الضحل. النوع XCF/KYF عبارة عن آلة دفع الهواء تستخدم عند الحاجة إلى معدل تدفق هواء مرتفع للإنتاج على نطاق واسع، خاصة في المصنع الذي يحتوي على عدة خطوط تعويم كبيرة. غالبًا ما يتم اختيار نوع JJF، بتصميمه عالي السعة، لمرحلة التنظيف النهائية حيث تكون هناك حاجة إلى حجم زبد محدود ولكن الانتقائية أمر بالغ الأهمية. تم تصميم نوع CLF لتعويم الجسيمات الخشنة، مما يجعله مفيدًا للخامات التي يكون فيها معدن النحاس ذو حبيبات خشنة ويحتاج إلى الاسترداد دون طحن مفرط.
لقد زاد حجم خلية التعويم بشكل ملحوظ خلال العقدين الماضيين. قد يستخدم مصنع النحاس الحديث خلايا سعة 100 متر مكعب أو 200 متر مكعب في الدائرة الأكثر خشونة. تعمل الخلايا الأكبر حجمًا على تقليل عدد الوحدات، وتبسيط الأجهزة، وتقليل استهلاك الطاقة لكل طن من الخام. لكن الخلايا الأكبر حجمًا أيضًا أقل تسامحًا مع ضعف التحكم في الرغوة، وتتطلب صمامات رمي السهام وأنظمة التحكم في المستوى جيدة التصميم. يعتمد الاختيار بين آلات التهوية الذاتية والهواء القسري على تناسق تغذية الخام ودرجة التحكم التي يرغب المصنع في الحفاظ عليها.
وبصرف النظر عن معدات التعويم، يحتاج مصنع النحاس أيضًا إلى معدات التصنيف والتكثيف والضخ. يضمن المصنف تغذية مستقرة ودقيقة للتعويم، بينما يتحكم المغلظ في توازن الماء المركز والمخلفات. ال دور معدات التعدين التعويم في معالجة المعادن الحديثة يتجاوز الانفصال البسيط. يتضمن توفير تدفق تغذية ثابت تعتمد عليه دوائر الترشيح النهائية لتحقيق الاسترداد المستقر.
المعلمات الرئيسية في تحسين التعويم
يحدد التصميم ما يمكن لمحطة التعويم القيام به؛ العملية تحدد ما تحققه فعليا. تتحكم معلمات التشغيل المشمولة في هذا القسم في النتائج المعدنية على أساس يومي. بالنسبة للمهندس أو المشتري الذي يقوم بتقييم مشروع تعويم النحاس، فإن معرفة هذه المعلمات هي أسرع طريقة للحكم على ما إذا كانت العملية المقترحة معقولة.
دقة الطحن
يتم قياس دقة الطحن كنسبة مئوية من المواد التي تمر عبر 200 شبكة. إذا تم طحن الخام بشكل خشن للغاية، فإن بعض جزيئات معدن النحاس تظل مغلقة مع الشوائب ولا يمكن أن تطفو. إذا تم طحنها بشكل ناعم جدًا، فإن مساحة السطح العالية الناتجة تستهلك الكواشف ويتم نقل الجزيئات الدقيقة إلى الرغوة ميكانيكيًا، مما يؤدي إلى تخفيف التركيز. من الأفضل تعويم خام النحاس السماقي النموذجي عند نسبة 60-70% مرورًا بـ 200 شبكة، لكن خام الوريد عالي الجودة قد يتطلب 75-80% مرور 200 شبكة للتحرر المناسب. عادة ما يكون للمنحنى الذي يوضح العلاقة بين النعومة والانتعاش ذروة واضحة؛ إن العثور على تلك الذروة هو المهمة الأولى لبرنامج تحسين العملية.
الشكل 1. يميل استخلاص النحاس إلى الارتفاع مع نقاوة الطحن، ثم ينخفض عندما يؤدي الطحن الزائد إلى إنتاج مواد طينية وزيادة استهلاك الكواشف.
كثافة اللب
عادةً ما يتم الاحتفاظ بنسبة المواد الصلبة إلى السائلة في تغذية التعويم بنسبة 30-45% من المواد الصلبة حسب الوزن. يحمل اللب الأكثر كثافة المزيد من معدن النحاس لكل وحدة حجم، مما يزيد من كفاءة وقت الاحتفاظ ولكنه يزيد أيضًا من خطر تأثيرات اللزوجة وسوء نقل الفقاعات. ويعطي اللب الرقيق انتقائية أفضل وجودة رغوية أفضل، ولكن إنتاجية أقل لنفس حجم الخلية. من الناحية العملية، تعمل الدوائر الأكثر خشونة بكثافة أعلى، بينما يتم تخفيف الدوائر الأنظف إلى 30-40٪ من المواد الصلبة لتحقيق أقصى درجة.
إضافة الرقم الهيدروجيني والجير
الجير هو معدل الرقم الهيدروجيني الأكثر شيوعا في الدوائر النحاسية. يتراوح الرقم الهيدروجيني المستهدف في المناطق الأكثر خشونة عادةً بين 9.5 و11.5، حيث ينخفض مستوى البيريت وتظل معادن النحاس تطفو بكفاءة. يؤدي وجود البيروتيت أو أي مادة أخرى مستهلكة للأحماض إلى تغيير الطلب على الجير، لذلك يجب أن تكون حلقة التحكم في الأس الهيدروجيني محكمة وسريعة الاستجابة. يستخدم المصنع المجهز جيدًا محلل الأس الهيدروجيني الموجود على وحدة تغذية المكيف وصمام تحكم على خط الجير للحفاظ على نقطة الضبط ضمن وحدات الأس الهيدروجيني ±0.2.
تدفق الهواء وسرعة المكره
يتحكم معدل التهوية في عدد وحجم الفقاعات في خلية التعويم. القليل جدًا من الهواء يقلل من مساحة سطح الفقاعة السطحية ويقلل من التعافي؛ يؤدي وجود الكثير من الهواء إلى تدفق هابط يحمل الجزيئات إلى الأسفل ويمكن أن يؤدي إلى تمزيق الرغوة بشكل مسطح. بالنسبة لآلة التهوية الذاتية، تتحكم سرعة المكره بشكل مباشر في كمية الهواء المسحوب. بالنسبة لآلة الهواء القسري، يتم تنظيم إخراج المنفاخ بشكل منفصل. تستخدم دائرة نحاسية أكثر خشونة نموذجية تدفق هواء يبلغ 0.8-1.5 متر مكعب/م²/دقيقة، اعتمادًا على مهمة الخلية.
عمق الزبد وسرعة الكاشطة
يعد الحفاظ على طبقة رغوية ثابتة أمرًا ضروريًا لإنتاج مركز نظيف. توفر الرغوة العميقة (300-600 ملم) تصريفًا أكبر للشوائب المحبوسة وتعطي درجة أعلى، في حين أن الرغوة الأقل عمقًا تزيد من الاسترداد ولكنها تخفض الدرجة. تتحكم سرعة الكاشطة في معدل إزالة الرغوة؛ إذا كانت الكاشطات تعمل بسرعة كبيرة، فإنها تسحب الرغوة المحملة بالشوائب إلى المغسلة؛ إذا كانت تعمل ببطء شديد، فقد تنهار الرغوة وتعود إلى اللب.
المشاكل التشغيلية الشائعة وكيفية إصلاحها
تمر كل محطة لتعويم النحاس بأيام سيئة، والأسباب ليست واضحة دائمًا. تجمع الإرشادات أدناه بين الأعراض الشائعة وأسبابها النموذجية والإجراءات التصحيحية. وقت الاستجابة مهم؛ إن الانتظار لمدة أربع ساعات لإجراء اختبار لتأكيد المشكلة يمكن أن يكلف أكثر من تغيير جرعة الكاشف في الوقت الفعلي بناءً على مراقبة الزبد.
انتعاش منخفض للنحاس
الأسباب
جامع غير كاف الإفراط في الطحن. طلاء الوحل على الأسطح المعدنية. زبد ضحل جدا.
الإجراءات
زيادة جرعة جامع تدريجيا. تقليل معدل تغذية الطاحونة؛ إضافة مشتت. ضبط مستوى الرغوة وتدفق الهواء.
درجة تركيز منخفضة
الأسباب
تفعيل البيريت. رغوة مفرطة ارتفاع الشوائب المتدفقة. مراحل التنظيف غير كافية.
الإجراءات
رفع درجة الحموضة مع الجير. تقليل جرعة الرغوة. تقليل سرعة المكشطة. أضف مرحلة أنظف أو علفًا أنظف مخففًا.
الرغوة مستقرة جدًا أو هشة
الأسباب
نوع الرغوة والجرعة غير متطابقين مع كيمياء الماء؛ تغيرات في صلابة الماء محتوى الطين في العلف.
الإجراءات
قم بالتبديل إلى رغوة أكثر انتقائية؛ ضبط الجرعة. استخدم مزيلًا للرغوة عند الإفراط فيه؛ مراقبة جودة المياه العملية.
تسوية الرمال في خلايا التعويم
الأسباب
سرعة المكره منخفضة للغاية؛ اللب سميك جدًا. حجم الجسيمات الكبيرة. الجزء الثابت أو المكره البالية.
الإجراءات
زيادة سرعة المكره. تقليل كثافة العلف التحقق من حجم قطع المصنف؛ فحص إزالة المكره والجزء الثابت.
درجة مخلفات عالية
الأسباب
مشكلة التحرير؛ عدم كفاية وقت الإقامة؛ ماس كهربائى مجموعة كاشف خاطئة.
الإجراءات
إعادة فحص حجم الطحن؛ التحقق من ترتيب الخلية لتوجيه؛ إضافة خلية زبال؛ مراجعة علم المعادن من المخلفات.
قائمة مراجعة شراء المعدات لخط تعويم النحاس
إن تجميع خط التعويم لمشروع نحاس جديد، أو توسيع المصنع، أو التحديث الكامل للعملية يتضمن أكثر بكثير من مجرد نشر قائمة بالكميات المطلوبة وطلب عروض الأسعار. إن شراء معدات التعويم هو قرار يتعلق بأداء العملية، وتكلفة التشغيل، ودعم ما بعد البيع. تساعد قائمة المراجعة المنظمة على تجنب أخطاء الشراء الأكثر شيوعًا.
تأكد من نوع الخام وحجم الطحن
يجب أن تكون معدات التعويم قادرة على المنافسة بالنسبة للخام المحدد الذي سيعالجه المصنع. خام الكبريتيد الذي يتم طحنه بنسبة 65% بعد مرور 200 شبكة له متطلبات وقت بقاء مختلفة عن الخام الذي ينتج كمية كبيرة من الأوحال الأولية. اطلب من مورد المعدات حساب حجم الخلية المطلوبة بناءً على حركية التعويم للمشروع، وليس فقط بناءً على قاعدة تقريبية. يحتاج النبات الذي يعالج خامًا ناعم الحبيبات إلى خلايا أكبر أو أكثر خشونة من النبات الذي يعالج خامًا خشنًا.
تقييم تكاليف الطاقة والصيانة
يعتمد استهلاك الطاقة لآلة التعويم على قطر المكره وسرعة الدوار وحجم الخزان. عادةً ما تكون الآلات ذاتية التهوية أبسط وأرخص في التشغيل من آلات الهواء القسري، لكن آلات الهواء القسري توفر تحكمًا مباشرًا أكبر في الهواء، مما يحسن عملية الاسترداد في ظروف التغذية المتغيرة. قارن التكلفة الإجمالية للملكية على مدى سبع سنوات على الأقل، بما في ذلك تكلفة استبدال المكره والجزء الثابت، وخدمة المحركات، ومعايرة الأجهزة. لا تختار أرخص آلة فقط بسبب سعر شرائها.
تحقق من قطع الغيار والدعم المحلي
غالبًا ما يكون تسليم قطع الغيار هو عنق الزجاجة الذي يوقف المصنع. عند تقييم الجهاز، اطلب من الشركة المصنعة قائمة المخزون الموصى بها وقارن مدى توفر المستودعات المحلية. إن القدرة على توصيل الدفاعات والأعضاء الساكنة وصمامات السهام وأجهزة استشعار المستوى في غضون فترة زمنية قصيرة لها أهمية أكبر من أي ميزة أداء عندما تكون المحطة معطلة.
الإصرار على اختبار الموقع أو التجربة التجريبية
إذا كان المشروع عبارة عن رواسب خام جديدة أو تغيير كبير في العملية، فيجب الإصرار على اختبار التعويم على نطاق تجريبي باستخدام عينة الخام الفعلية. يعد اختبار التعويم البسيط على 1-2 كجم من الخام مفيدًا ولكن لا يمكن تقييم سلوك الزبد على مدى فترة متواصلة. يوفر تشغيل المصنع التجريبي لعدة أيام باستخدام بضع مئات من الكيلوجرامات من الخام بيانات عن وقت البقاء، واستقرار الزبد، وتآكل المعدات التي لا يمكن الحصول عليها من اختبار الدفعة.
التحقق من القدرة التصنيعية للمورد
تتعلق القدرة بخبرة التصنيع والتكامل الهندسي. آلة التعويم عبارة عن وحدة للخدمة الشاقة يجب أن تعمل بشكل مستمر في ظل ظروف الملاط الكاشطة، مع عمر تصميمي يُقاس بالعقود. يجب التحقق من تاريخ المورد مع المشاريع المماثلة، وقدرته على الوفاء بالمواعيد النهائية للتسليم، وجودة عمليات الاختبار والتصنيع الخاصة به. يوصى بزيارة المصنع إذا كان حجم المشروع يبرر الجهد المبذول.
بالنسبة للمشترين الذين يقومون بإعداد محطة تعويم نحاس كاملة، فإن القرار لا يشمل خلية التعويم نفسها فحسب، بل يشمل أيضًا معدات الطحن والخلط ونزح المياه التي تشكل دائرة الإنتاج بأكملها. إن طلب خط كامل من مصنع واحد يقلل من مخاطر الواجهة، ويقلل من وقت التشغيل، ويجعل التعاون بعد البيع أكثر بساطة.
أسئلة متكررة حول تعويم النحاس
ما هو الغرض الرئيسي من تعويم النحاس؟
والغرض من ذلك هو فصل معادن النحاس عن النفايات الصخرية بحيث يتم تسليم مركز عالي الجودة نسبيًا إلى المصهر. فهو يرفع محتوى النحاس من أقل من 1% في خام الكبريتيد النموذجي إلى حوالي 20-30% في المركز، مما يجعل الصهر مجديًا اقتصاديًا ويقلل من كمية النفايات المنقولة بعيدًا عن موقع المنجم.
كم من الوقت يستغرق تعويم النحاس؟
تتراوح مدة بقاء اللب في دائرة تعويم النحاس عادة من 10 إلى 20 دقيقة، ويتم توزيعها على الخلايا الخشنة والكاسحة والنظيفة. يكون وقت التكييف قبل التعويم إضافيًا، وعادةً ما يتراوح من 2 إلى 10 دقائق. قد يستغرق إجمالي الوقت من الطحن إلى التركيز النهائي عدة ساعات، ولكن فترة التعويم النشطة نفسها قصيرة.
هل يمكن معالجة خام أكسيد النحاس بالتعويم؟
نعم، ولكن فقط بعد خطوة الكبريتيد التي تشكل طبقة رقيقة من الكبريتيد على سطح معدن الأكسيد. هذه الخطوة حساسة وتتطلب مراقبة دقيقة لجرعة كبريتيد الصوديوم. إذا كان خام الأكسيد يحتوي على نسبة عالية من الكريزوكولا أو سيليكات النحاس الأخرى، فغالبًا ما يكون الترشيح الحمضي المباشر خيارًا أفضل من التعويم.
لماذا يضاف الجير في تعويم النحاس؟
تتم إضافة الجير في المقام الأول لرفع درجة الحموضة في اللب والحفاظ عليها عند مستوى ينخفض فيه البيريت وكبريتيدات الحديد الأخرى. يقوم الجير أيضًا بترسيب بعض أيونات المعادن الثقيلة في المياه المعالجة ويساعد في الحفاظ على فصل واضح بين كبريتيد النحاس والحديد. في معظم دوائر كبريتيد النحاس، يتراوح الرقم الهيدروجيني المستهدف بين 9.5 و11.5.
ما الفرق بين خلية التعويم الأكثر خشونة والأنظف؟
تنتج الخلية الأكثر خشونة التركيز الأول من ملاط التغذية وعادةً ما تستعيد الجزء الأكبر من معدن النحاس. تقوم خلية أنظف بإعادة تعويم هذا التركيز لإزالة الشوائب العالقة ورفع الدرجة النهائية. في النبات الكبير، تكون الخلايا الخشنة أكبر وأقل، في حين تكون الخلايا النظيفة أصغر ويتم ترتيبها في مرحلة إلى ثلاث مراحل تنظيف متتالية.
كيف يتم قياس تعافي التعويم في الموقع؟
يتم حساب الاسترداد من فحص العلف والتركيز والمخلفات في وردية عمل أو يوم معين، مع صيغة تعتمد على توزيع الوزن الذي يوازن بين التيارات الثلاثة. توفر أجهزة تحليل الأشعة السينية عبر الإنترنت فحوصات في الوقت الفعلي تقريبًا كل بضع دقائق، مما يسمح للمشغلين بالاستجابة بسرعة لأي انحراف قبل أن تصبح الخسارة التراكمية كبيرة.


